Обработка на ЧПУ для начинающих: от 3D-модели до готовой детали
Превратите 3D-модель в полезную деталь: выберите способ обработки, подготовьте траектории, настройте станок, обработайте материал и проверьте результат.
ЧПУ означает числовое программное управление. При механической обработке компьютер направляет режущий инструмент, снимающий материал с заготовки. Модель описывает конечную форму, но вам ещё предстоит решить, как закрепить деталь, добраться до её элементов и точно их обработать.
Последовательность такова: CAD-модель → траектории CAM → G-код для конкретного станка → наладка и обработка → контроль. Пройдём её на примере небольшой монтажной пластины.
1. Выберите подходящий процесс
| Процесс | Что движется | Типичные детали |
|---|---|---|
| Фрезерование | Вращающаяся фреза перемещается относительно закреплённой заготовки | Кронштейны, карманы, корпуса, пресс-формы |
| Обработка на фрезерном роутере | Аналогична фрезерованию, часто на большом столе | Деревянные панели, пластиковые пластины, вывески; алюминий на подходящих станках |
| Точение | Заготовка вращается относительно резца | Валы, втулки, ручки, круглые резьбовые детали |
На трёхосевом фрезерном станке X и Y задают движение в плоскости стола, Z — по высоте. Обработка 2,5D создаёт плоские днища и стенки на заданных глубинах. Обработка 3D следует криволинейным поверхностям, меняя глубину вдоль прохода. Обе доступны на одном трёхосевом станке. Дополнительные поворотные оси открывают доступ к другим сторонам; многие детали достаточно перевернуть и заново привязать.
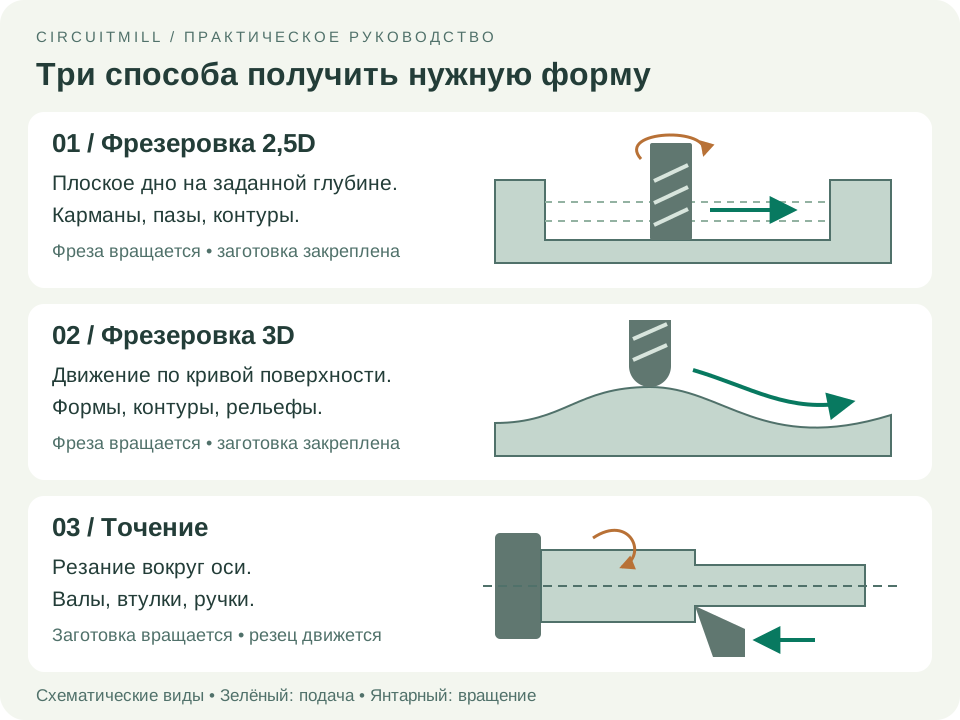
Для первого проекта выберите плоскую пластину с неглубоким карманом и сквозными отверстиями. Обрабатываемый воск подходит для тренировки, ацеталь — для многих функциональных пластиковых деталей, алюминий 6061 — для металлических, если станок это позволяет. Учитывайте нагрузки, температуру и среду эксплуатации, а также возможности станка.
2. Сделайте модель технологичной
Начните с твердотельной модели в CAD — системе автоматизированного проектирования. Сохраните родной формат, если CAD и CAM находятся в одном приложении, либо экспортируйте STEP для передачи твердотельной геометрии. STL — треугольная сетка: используйте её только при поддержке со стороны CAM и с разрешением, достаточным для сохранения кривых. После импорта проверьте единицы и габариты.
- Оставляйте место для круглой фрезы. Внутренние вертикальные углы сохраняют радиус. Фреза 6 мм не сделает радиус меньше 3 мм; чуть больший радиус в модели даст ей место для поворота. Если должна входить деталь с прямыми углами, предусмотрите разгрузочные выборки, часто называемые dogbone.
- Обеспечивайте доступ к элементам. Глубокие узкие карманы требуют длинного, податливого инструмента. Поднутрения требуют другого установа или специальной оснастки.
- Предусматривайте места крепления. Оставляйте материал под тиски, прижимы или перемычки. Заранее решите, чем удерживать деталь при последнем резе.
- Указывайте требования к сопряжениям. Добавьте чертёж с материалом, ответственными размерами, допусками, положениями отверстий и резьбами. Допуск — разрешённое отклонение размера; чем он строже, тем больше усилий требуется для обработки и контроля.
Наш пример — монтажная пластина 60 × 40 × 8 мм с карманом 30 × 20 мм глубиной 2 мм, внутренними радиусами 4 мм и четырьмя сквозными отверстиями 4,5 мм под свободный проход винтов M4. Центры отверстий находятся в 7 мм от соседних наружных кромок. Это пример размеров детали, а не режимы резания.
3. Подберите инструменты под геометрию
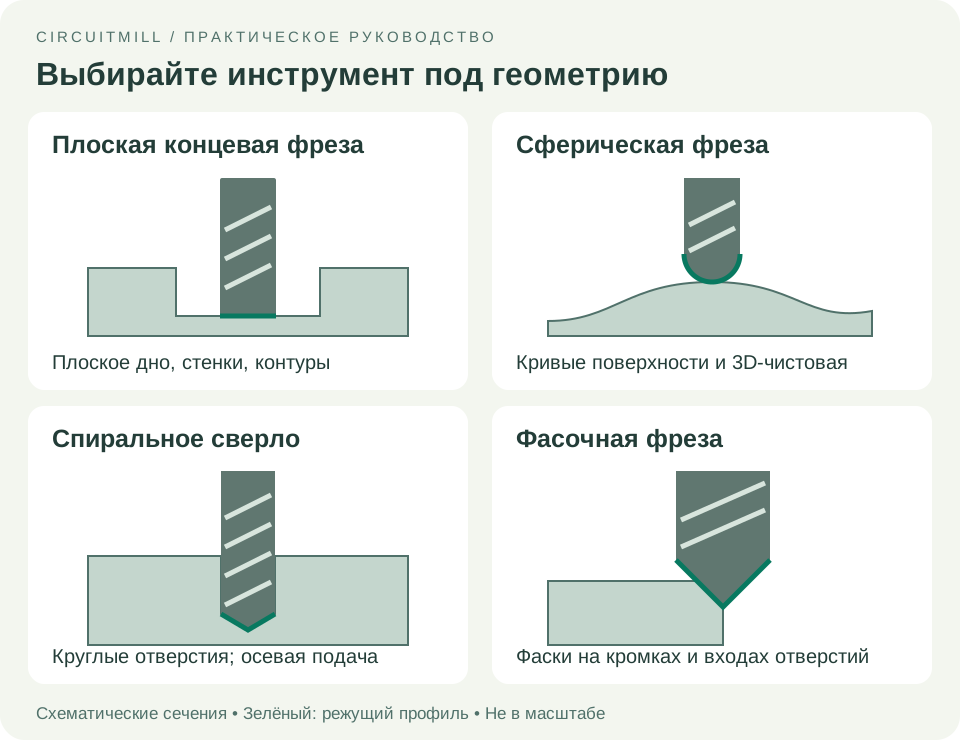
Для кармана и контура используйте концевую фрезу с плоским торцом, для отверстий — спиральное сверло, для снятия острых кромок — фасочную фрезу или ручной инструмент для удаления заусенцев. Сферическая фреза нужна для рельефных поверхностей. Торцевая фреза может выровнять большую плоскость, если это допускают шпиндель и станок.
Для точных отверстий после сверления применяют растачивание, корректирующее диаметр, или развёртывание, окончательно обрабатывающее точно подготовленное отверстие. Метчик или резьбовая фреза создаёт внутреннюю резьбу; отверстие под свободный проход винта резьбы не имеет.
Выбирайте инструмент для нужного материала с достаточной длиной режущей части. Меньшее число канавок часто оставляет больше места для стружки при обработке пластика и алюминия; следуйте рекомендациям производителя.
Что такое цанга?
Цанга — разрезная втулка в шпинделе или патроне, зажимающая хвостовик, гладкую цилиндрическую часть инструмента. При затяжке гайки втулка сжимается вокруг хвостовика и удерживает инструмент надёжно и соосно при вращении.
Серия цанги должна соответствовать патрону, а её диапазон зажима — диаметру хвостовика. Например, у фрезы с режущей частью 1 мм может быть хвостовик 3,175 мм (⅛ дюйма): цангу выбирают именно под него. Зажимайте гладкую часть, содержите сопрягаемые поверхности в чистоте и соблюдайте требования к глубине установки и затяжке. Делайте вылет инструмента из патрона минимально необходимым, чтобы уменьшить прогиб и вибрацию.
4. Подготовьте установ и траектории CAM
CAM — система автоматизированной подготовки производства — рассчитывает путь инструмента. В программе, например Autodesk Fusion, задайте реальную заготовку, модель, оснастку, инструменты и рабочую систему координат (WCS). Выберите доступный ноль, который можно найти физически: угол заготовки или центр отверстия. Положительное направление Z должно идти от верхней поверхности наружу. Установите высоты перемещений так, чтобы обходить прижимы и заготовку. Эти элементы объясняет справка Autodesk по установу.
Типовые операции решают разные задачи:
| Операция | Назначение |
|---|---|
| Торцевание | Выравнивает поверхность и создаёт базу |
| Выборка кармана / адаптивная черновая обработка | Удаляет материал из замкнутой области; адаптивные траектории управляют врезанием фрезы |
| Контурная обработка | Следует стенке или внешней границе |
| Сверление | Создаёт отверстия; циклы с периодическим выводом сверла применяются, когда это нужно для удаления стружки |
| Чистовая 3D-обработка | Проходит по криволинейным поверхностям, часто сферической фрезой |
| Снятие фасок | Скашивает кромки и входы отверстий |
Черновая обработка снимает основную массу материала, оставляя небольшой припуск. Чистовая удаляет припуск, обеспечивая размер и качество поверхности. Где уместно, используйте наклонный или спиральный вход; вертикальное погружение требует подходящей фрезы и режимов. Фреза меньшего диаметра может выполнить доработку остаточного материала в углах, недоступных большой. Стратегии описаны в обзоре обработки Autodesk.
При попутном фрезеровании подача заготовки относительно фрезы совпадает с направлением движения режущей кромки в точке контакта; при встречном — противоположна. Попутное часто применяют на жёстких станках с контролируемым люфтом, но выбирайте стратегию, подходящую станку и креплению.
Согласуйте обороты, подачу и глубину
- Обороты шпинделя (об/мин): скорость вращения фрезы.
- Подача: скорость перемещения, обычно в мм/мин или дюймах/мин.
- Заглубление за проход: добавляемая глубина каждого слоя. Боковой шаг: расстояние или боковое врезание между проходами.
- Подача на зуб: перемещение на одну режущую кромку; слишком малая вызывает трение и перегрев, слишком большая перегружает инструмент.
Для обычной концевой фрезы подача = обороты × число зубьев × подача на зуб. Например, 10 000 об/мин × 2 зуба × 0,03 мм/зуб = 600 мм/мин. Это иллюстрация расчёта, а не готовый режим для станка. Начните с данных производителя для материала, диаметра и операции, затем учтите жёсткость, врезание и отвод стружки. Связи определены в формулах фрезерования Sandvik.
5. Продумайте крепление до начала обработки
Для брусков подходят тиски, для пластин и листов — прижимы на жертвенной подложке. Мягкие кулачки или установочные штифты помогают повторить положение после переворота. Крепление должно воспринимать силы резания, не изгибая деталь.
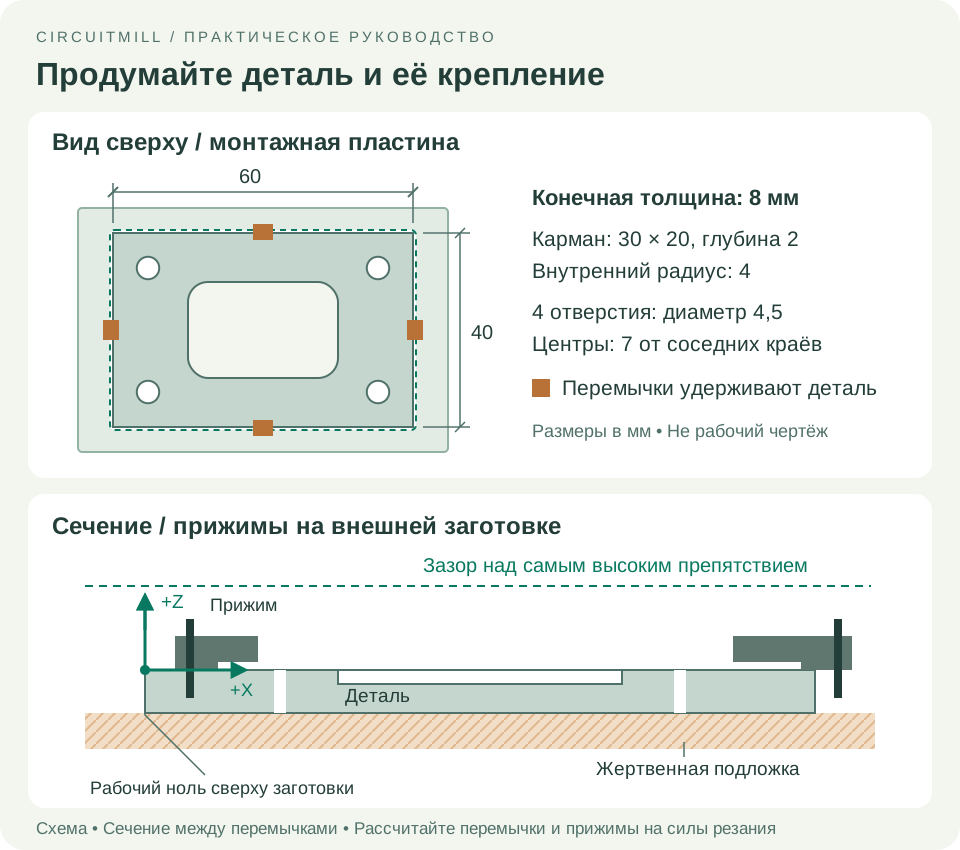
Для примера можно взять заготовку большего размера с уже ровной поверхностью и проверенной толщиной 8 мм. Прижмите окружающий материал к подложке, разместив прижимы вне всех траекторий инструмента и патрона. Выполните отверстия и карман, пока заготовка целая; контур вырежьте последним, оставив перемычки. Предусмотрите выход острия сверла и контурного реза в подложку, но не в стол станка.
Если нужно обработать толщину или нижнюю поверхность, начните с более толстой заготовки и запланируйте второй установ. Переверните на известную базу, закрепите и заново привяжите деталь, затем обработайте до конечной толщины. Каждый установ требует собственного проверенного нуля.
6. Выполните симуляцию и создайте программу
Смоделируйте все операции по порядку, включая удаление материала. Проверьте остатки, зарезы, столкновения инструмента и патрона, зазоры до оснастки, выход инструмента насквозь и, если поддерживается, ходы станка. Симуляция знает только ту геометрию и те сведения о станке, которые вы задали.
Для G-кода используйте постпроцессор, соответствующий станку и контроллеру. Файл STEP не является управляющей программой, а G-код нельзя считать универсально взаимозаменяемым. Проверьте единицы, рабочее смещение, смены инструмента, команды шпинделя и отводы. При ручной смене следуйте поддерживаемому процессу — возможно, понадобятся отдельные программы для каждого инструмента. Передавайте результат способом, поддерживаемым контроллером. Преобразование объясняет руководство Autodesk по постобработке.
7. Настройте станок и выполните первый рез
Следуйте инструкции станка и изучите органы останова до запуска программы. Используйте защиту глаз, уберите волосы и свободную одежду, держите ограждения закрытыми и применяйте подходящую аспирацию или охлаждение. Никогда не работайте в перчатках рядом с вращающимися частями и не убирайте стружку во время движения. Основные меры описаны в рекомендациях Haas по безопасности.
- Выполните поиск машинного нуля, закрепите заготовку и установите нужный инструмент в чистый, правильно затянутый патрон.
- Найдите рабочий ноль штатным щупом или поддерживаемым методом поиска кромки. Возврат в машинный ноль задаёт координаты станка, но не находит заготовку.
- Задайте и проверьте длину инструмента / привязку Z по процедуре контроллера. Повторяйте проверку после каждой ручной смены. Фактическое рабочее смещение должно совпадать с CAM. Руководство Haas по установке детали различает смещения детали и инструмента.
- Проверьте программу в графике контроллера и в предусмотренном производителем режиме холостого прогона или покадрового выполнения. Проверьте начальные движения и зазоры, уменьшив скорость быстрых перемещений, если это поддерживается. Если разрешённый прогон над деталью требует изменения смещений, восстановите и проверьте их перед резанием.
- Наблюдайте за обработкой. Следите за удалением стружки, вибрацией и креплением. При неожиданных движениях, визге, скоплении стружки или смещении заготовки остановите станок и найдите причину до продолжения.
Для нашей пластины: черновая выборка кармана → чистовая обработка кармана → сверление → контур с перемычками → доступные фаски. При необходимости добавьте торцевание в начале, учитывая снятый материал. Деталь должна оставаться надёжно закреплённой всё время.
8. Завершите обработку, измерьте и проверьте сборку
После полной остановки снимите деталь, срежьте перемычки и удалите заусенцы на кромках и выходах отверстий. Очистите стружку. Сравните с чертежом габариты, толщину, глубину кармана и положения отверстий. Для общих проверок подходит штангенциркуль; строгие требования могут потребовать микрометров, калибров и других средств контроля.
Проверьте сборку: свободно ли проходят винты, садится ли ответная деталь, ровно ли лежит пластина? Деталь готова, когда соблюдены размеры и функция, а не просто завершена программа.
| Проблема | Что проверить сначала |
|---|---|
| Неверный размер или положение | Единицы, рабочий ноль, диаметр фрезы, оставшийся припуск |
| Дробление или волнистые стенки | Слабое крепление, большой вылет, врезание инструмента |
| Плавление пластика или забивание стружкой | Подходящий и острый инструмент, удаление стружки, соотношение оборотов и подачи |
| Неверная посадка отверстий | Заусенцы, биение сверла, необходимость растачивания или развёртывания |
Храните вместе CAD, чертёж, установ CAM, список инструмента, проверенные режимы и конечную программу. Записывайте измерения, чтобы повторить результат на следующей детали.
Для печатных плат смотрите наше руководство по фрезеровке в CircuitMill. CircuitMill использует производственные данные плат; обычной механической 3D-детали нужен CAM-процесс, поддерживающий её твердотельную модель и операции обработки.