Ghid de prelucrare CNC pentru începători: de la proiectul 3D la piesa finită
Transformă un model 3D într-o piesă utilizabilă: alege metoda de prelucrare, pregătește traseele sculei, configurează mașina, taie materialul și verifică rezultatul.
CNC înseamnă comandă numerică computerizată. La prelucrare, un calculator ghidează o sculă de așchiere pentru a îndepărta material dintr-un semifabricat. Modelul descrie forma finală; tu decizi în continuare cum o fixezi, cum ajungi la elementele ei și cum o prelucrezi precis.
Fluxul este model CAD → trasee CAM → cod G specific mașinii → configurare și așchiere → verificare. Vom urmări o mică placă de montaj de-a lungul acestui proces.
1. Alege un proces potrivit piesei
| Proces | Ce se mișcă | Piese obișnuite |
|---|---|---|
| Frezare | O sculă rotativă se deplasează față de semifabricatul fixat | Suporturi, buzunare, carcase, matrițe |
| Prelucrare pe router | Similară frezării, adesea pe o masă mare | Panouri din lemn, plăci din plastic, indicatoare; aluminiu pe mașini potrivite |
| Strunjire | Semifabricatul se rotește în contact cu o sculă de așchiere | Arbori, distanțiere, butoane, piese rotunde filetate |
La o freză sau un router cu 3 axe, X și Y acoperă planul mesei, iar Z controlează înălțimea. Prelucrarea 2,5D realizează funduri plane și pereți la adâncimi alese. Prelucrarea 3D urmărește suprafețe curbe, schimbând adâncimea de-a lungul tăieturii. Ambele pot folosi aceeași mașină cu 3 axe. Axele rotative suplimentare oferă acces la mai multe fețe; multe piese trebuie doar întoarse și repoziționate.
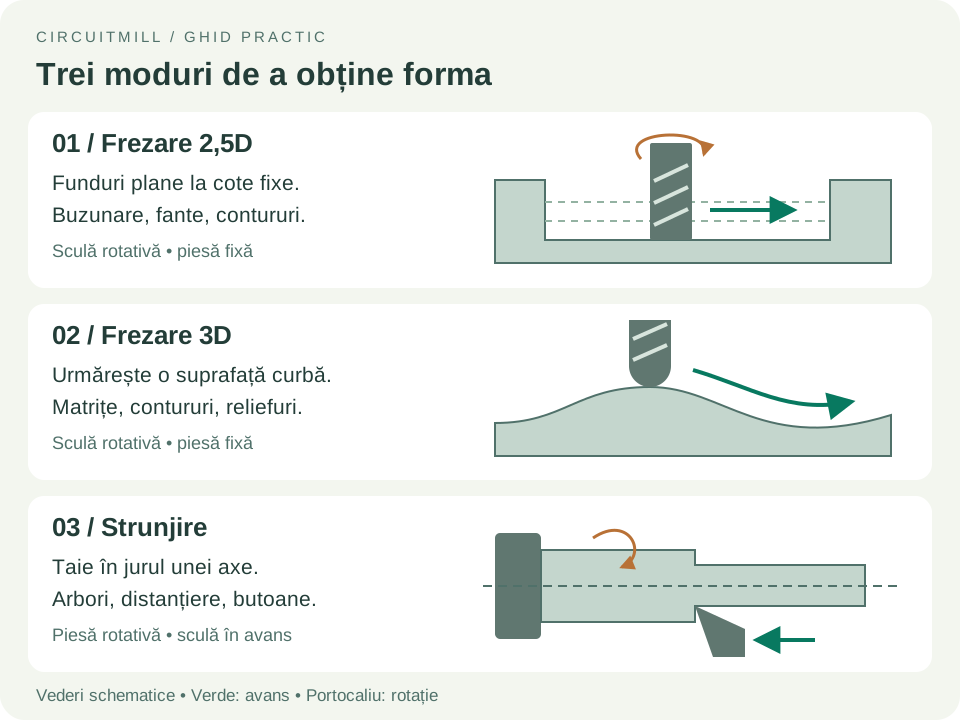
Pentru primul proiect, alege o placă plană cu un buzunar puțin adânc și găuri străpunse. Ceara prelucrabilă este potrivită pentru exercițiu; acetalul, pentru multe piese funcționale din plastic; aluminiul 6061, pentru piese metalice când mașina permite. Alege materialul în funcție de sarcina, temperatura și mediul piesei, dar și de capacitățile mașinii.
2. Fă modelul ușor de prelucrat
Începe cu un model solid în CAD (proiectare asistată de calculator). Păstrează-l în format nativ când CAD și CAM folosesc aceeași aplicație sau exportă STEP pentru geometrie solidă. STL este o rețea de triunghiuri: folosește-l doar dacă fluxul CAM îl acceptă, cu rezoluție suficientă pentru păstrarea curbelor. Verifică unitățile și dimensiunile generale după import.
- Lasă loc pentru o sculă rotundă. Colțurile verticale interioare păstrează o rază. O freză de 6 mm nu poate realiza un colț cu raza sub 3 mm; o rază proiectată puțin mai mare îi permite să vireze. Folosește degajări, adesea numite „dogbone”, când trebuie să intre o piesă cu colțuri drepte.
- Păstrează elementele accesibile. Buzunarele adânci și înguste necesită scule lungi, flexibile. Zonele subdecupate necesită altă prindere sau scule speciale.
- Prevede o zonă de prindere. Lasă material suplimentar pentru menghină, cleme sau punți. Planifică fixarea piesei în timpul ultimei tăieturi.
- Specifică ce trebuie să se potrivească. Adaugă un desen cu materialul, dimensiunile critice, toleranțele, pozițiile găurilor și filetele. Toleranța este variația dimensională permisă; cerințele mai stricte cresc efortul de prelucrare și verificare.
Exemplul nostru este o placă de montaj de 60 × 40 × 8 mm, cu un buzunar de 30 × 20 mm, adânc de 2 mm, raze interioare de 4 mm și patru găuri străpunse de 4,5 mm pentru trecerea șuruburilor M4. Centrele găurilor sunt la 7 mm de marginile exterioare adiacente. Acestea sunt dimensiuni de proiectare exemplificative, nu setări de așchiere.
3. Potrivește sculele cu geometria
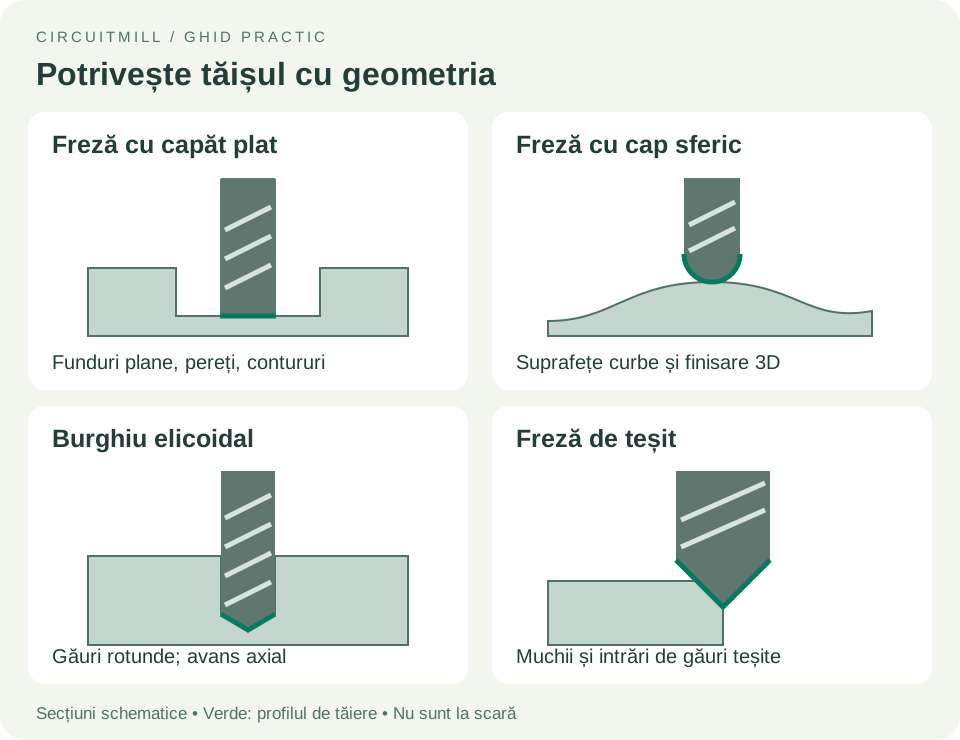
Folosește o freză cu capăt plat pentru buzunarul și conturul plăcii, un burghiu elicoidal pentru găuri și o freză de teșit sau o sculă manuală de debavurat pentru muchiile ascuțite. O freză cu cap sferic este utilă pentru suprafețe sculptate. O freză frontală poate plana suprafețe largi dacă arborele și mașina permit.
Pentru găuri precise, găurirea poate fi urmată de alezare cu cuțit pentru corectarea diametrului sau de alezare cu alezor pentru finisarea unei găuri pregătite precis. Un tarod sau o freză de filetat realizează filete interioare; o gaură de trecere nu are filet.
Alege scule recomandate pentru material, cu lungime de tăiere suficientă pentru geometrie. Mai puține canale — șanțurile care evacuează așchiile — oferă adesea mai mult spațiu pentru așchii în plastic și aluminiu; respectă recomandările producătorului.
Ce este o pensetă elastică?
O pensetă elastică este un manșon crestat din arbore sau portsculă care prinde coada sculei, partea cilindrică netedă. Strângerea piuliței comprimă manșonul în jurul cozii, menținând scula fixată sigur și centrată în rotație.
Potrivește seria pensetei cu portscula și intervalul nominal de strângere cu diametrul cozii. De exemplu, o freză cu vârf de tăiere de 1 mm poate avea o coadă de 3,175 mm (⅛ inch): alege penseta pentru acea coadă. Prinde porțiunea netedă, păstrează suprafețele de contact curate și respectă instrucțiunile privind adâncimea de introducere și strângerea. Menține lungimea liberă a sculei — porțiunea ieșită din portsculă — cât mai scurtă posibil pentru a reduce încovoierea și vibrațiile.
4. Configurează CAM și traseele sculei
CAM — fabricația asistată de calculator — calculează traseul sculei. Într-o aplicație CAM precum Autodesk Fusion, definește semifabricatul real, modelul, dispozitivele de fixare, sculele și sistemul de coordonate de lucru (WCS). Alege o origine accesibilă pe care o poți localiza fizic, precum un colț al semifabricatului sau centrul unei găuri, cu Z pozitiv orientat în afara feței superioare. Setează înălțimile de deplasare peste cleme și semifabricat. Referința Autodesk despre configurare explică aceste elemente.
Operațiile obișnuite au roluri diferite:
| Operație | Ce realizează |
|---|---|
| Planare | Nivelează o suprafață și stabilește o referință |
| Frezare de buzunare / degroșare adaptivă | Îndepărtează materialul dintr-o zonă închisă; traseele adaptive controlează angajarea sculei |
| Conturare / profilare | Urmărește un perete sau o limită exterioară |
| Găurire | Creează găuri; ciclurile cu pătrunderi succesive retrag scula între tăieturi când evacuarea așchiilor o cere |
| Finisare 3D | Parcurge suprafețe curbe, adesea cu o freză sferică |
| Teșire | Realizează muchii înclinate și teșește intrările găurilor |
Degroșarea îndepărtează cea mai mare parte a materialului, lăsând un mic adaos. Finisarea elimină acel adaos pentru a ajunge la dimensiune și a îmbunătăți suprafața. Folosește o intrare în rampă sau elicoidală când este potrivită; pătrunderea directă necesită o sculă adecvată și date de așchiere corespunzătoare. O freză mai mică poate prelucra materialul rămas în colțurile inaccesibile sculei mari. Prezentarea Autodesk despre prelucrare descrie strategiile de degroșare și finisare.
La frezarea în sensul avansului, piesa avansează față de freză în același sens cu mișcarea tăișului în punctul de contact; frezarea în sens contrar inversează această relație. Frezarea în sensul avansului este obișnuită pe mașini CNC rigide cu joc controlat, dar folosește strategia permisă de mașină și fixare.
Setează împreună turația, avansul și adâncimea
- Turația arborelui (RPM): cât de repede se rotește scula.
- Avansul: cât de repede înaintează, de obicei în mm/min sau inci/min.
- Adâncimea pe trecere: adâncimea adăugată pe strat. Pasul lateral: distanța laterală sau angajarea dintre treceri.
- Avansul pe dinte: avansul pentru fiecare dinte de tăiere; prea mic poate provoca frecare și supraîncălzire, prea mare poate suprasolicita scula.
Pentru o freză cilindrică obișnuită, avans = RPM × numărul de tăișuri × avansul pe dinte. De exemplu, 10.000 RPM × 2 tăișuri × 0,03 mm/dinte = 600 mm/min. Exemplul ilustrează calculul, nu un regim recomandat mașinii tale. Începe cu datele producătorului sculei pentru materialul, diametrul și operația ta, apoi ține cont de rigiditate, angajare și evacuarea așchiilor. Formulele de frezare Sandvik definesc aceste relații.
5. Planifică fixarea înainte de așchiere
O menghină este potrivită pentru blocuri; clemele pe o placă de sacrificiu sunt potrivite pentru plăci și foi. Bacurile moi sau știfturile de poziționare ajută la repetarea poziției după întoarcere. Strângerea trebuie să reziste forțelor de așchiere fără a îndoi piesa.
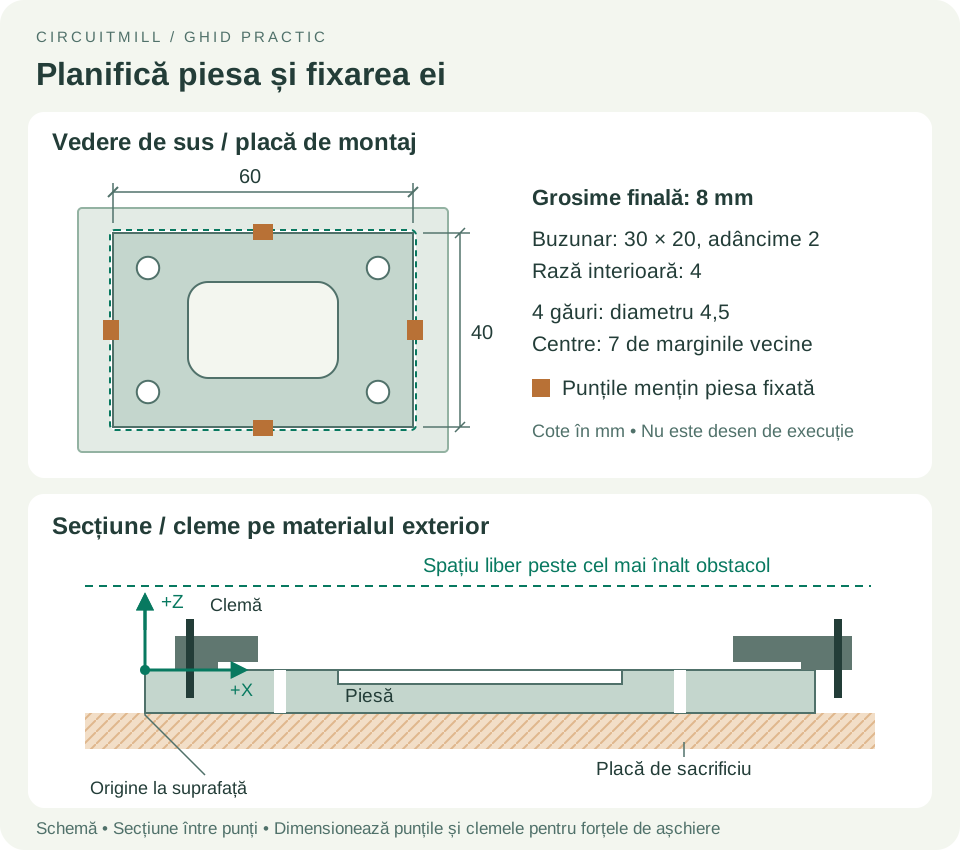
Pentru placa exemplu, o variantă este un semifabricat mai mare, deja plan, cu grosimea verificată de 8 mm. Fixează materialul din jur pe o placă de sacrificiu și păstrează clemele în afara tuturor traseelor sculei și portsculei. Găurește și execută buzunarul cât timp semifabricatul este intact; taie conturul la final, lăsând punți. Permite vârfului burghiului și frezei de contur să pătrundă în placa de sacrificiu fără a ajunge la masa mașinii.
Dacă grosimea sau finisarea feței inferioare necesită prelucrare, începe cu material mai gros și planifică o a doua prindere. Întoarce piesa pe o referință cunoscută, fixeaz-o și repoziționeaz-o, apoi planează la grosimea finală. Fiecare prindere necesită propria origine verificată.
6. Simulează, apoi generează programul mașinii
Simulează toate operațiile în ordine, inclusiv îndepărtarea materialului. Verifică materialul rămas, tăieturile nedorite, coliziunile sculei și portsculei, spațiul liber față de fixare, străpungerea și cursa mașinii, unde sunt disponibile. Simularea cunoaște doar geometria și detaliile mașinii pe care le-ai furnizat.
Folosește un postprocesor potrivit mașinii și controlerului pentru a genera cod G. Un fișier STEP nu este un program de mașină, iar codul G nu este universal interschimbabil. Confirmă unitățile, decalajul de lucru, schimbările de sculă, comenzile arborelui și retragerile. Pentru o mașină cu schimbare manuală a sculei, urmează fluxul acceptat; acesta poate presupune programe separate pentru fiecare sculă. Transferă rezultatul prin metoda acceptată de controler. Ghidul Autodesk despre postprocesare explică această conversie.
7. Configurează și execută prima tăietură
Urmează procedura de operare a mașinii și învață comenzile de oprire înainte de a rula un program. Poartă protecție pentru ochi, prinde părul și hainele largi, ține apărătorile închise și folosește extracție de praf sau lichid de răcire potrivit materialului. Nu purta mănuși lângă utilaje rotative și nu îndepărta așchiile cât timp mașina se mișcă. Ghidul de siguranță Haas prezintă precauțiile de bază.
- Referențiază mașina, fixează semifabricatul și montează scula corectă într-o portsculă curată, strânsă corespunzător.
- Localizează originea de lucru prin palparea sau metoda de detectare a muchiei acceptată de mașină. Referențierea stabilește coordonatele mașinii; nu localizează semifabricatul.
- Setează și verifică lungimea sculei / referința Z prin procedura controlerului. Reverifică după fiecare schimbare manuală de sculă. Decalajul fizic de lucru trebuie să corespundă CAM. Ghidul Haas pentru configurarea piesei diferențiază decalajele de lucru de cele ale sculei.
- Verifică programul printr-o probă folosind grafica controlerului și procedura producătorului de rulare în gol sau bloc cu bloc. Verifică mișcările inițiale și spațiile libere cu viteza rapidă redusă, dacă este posibil. Dacă o probă în aer aprobată modifică decalajele, restabilește-le și verifică-le înainte de așchiere.
- Prelucrează sub supraveghere. Urmărește evacuarea așchiilor, vibrațiile și fixarea. Oprește la mișcări neașteptate, zgomote ascuțite, acumulări de așchii sau deplasarea semifabricatului; identifică problema înainte de reluare.
Pentru placa noastră: degroșarea buzunarului → finisarea buzunarului → găurire → profilare cu punți → teșirea muchiilor accesibile. Adaugă planarea la început dacă este necesară, ținând cont de materialul îndepărtat. Menține piesa fixată sigur pe tot parcursul.
8. Finisează, măsoară și verifică asamblarea
După oprirea mișcării, scoate piesa, taie punțile și debavurează muchiile și ieșirile găurilor. Curăță așchiile. Compară dimensiunile generale, grosimea, adâncimea buzunarului și pozițiile găurilor cu desenul; șublerul este potrivit pentru verificări generale, iar cerințele mai stricte necesită micrometre, calibre sau alte instrumente adecvate.
Testează asamblarea prevăzută: șuruburile trec liber, piesa pereche se așază corect, placa stă plan? O piesă este gata când respectă dimensiunile și funcția, nu doar când programul se termină.
| Problemă | Ce să verifici mai întâi |
|---|---|
| Dimensiune sau poziție greșită | Unități, origine de lucru, diametrul sculei, adaos de finisare rămas |
| Vibrații sau pereți ondulați | Semifabricat slab fixat, lungime liberă excesivă a sculei, angajare în așchiere |
| Plastic topit sau așchii blocate | Potrivirea și ascuțimea sculei, evacuarea așchiilor, echilibrul turație/avans |
| Potrivire slabă a găurilor | Bavuri, bătaia radială a burghiului, necesitatea unei operații de alezare |
Salvează împreună modelul CAD, desenul, configurarea CAM, lista de scule, regimurile de așchiere verificate și programul final. Notează rezultatele măsurate pentru a putea reproduce piesa.
Pentru un proiect PCB, consultă ghidul nostru de frezare PCB cu CircuitMill. Fluxul PCB al CircuitMill folosește datele de fabricație ale plăcii; o piesă mecanică 3D generală necesită un flux CAM care acceptă modelul solid și operațiile de prelucrare necesare.