Guia de usinagem CNC para iniciantes: do projeto 3D à peça pronta
Transforme um modelo 3D em uma peça útil: escolha o método de usinagem, prepare os percursos, configure a máquina, corte o material e confira o resultado.
CNC significa comando numérico computadorizado. Na usinagem, um computador guia uma ferramenta de corte para retirar material de um bloco bruto. O modelo descreve a forma final; você ainda precisa decidir como prender a peça, alcançar seus detalhes e usiná-la com precisão.
O processo é modelo CAD → percursos CAM → código G específico da máquina → preparação e corte → inspeção. Vamos acompanhá-lo usando uma pequena placa de montagem.
1. Escolha um processo adequado à peça
| Processo | O que se move | Peças típicas |
|---|---|---|
| Fresamento | Uma fresa giratória se desloca em relação ao material preso | Suportes, bolsões, carcaças, moldes |
| Usinagem com router | Semelhante ao fresamento, geralmente sobre uma mesa grande | Painéis de madeira, placas plásticas, letreiros; alumínio em máquinas adequadas |
| Torneamento | O material gira contra uma ferramenta de corte | Eixos, espaçadores, manípulos, peças redondas roscadas |
Em uma fresadora ou router de 3 eixos, X e Y cobrem o plano da mesa e Z controla a altura. A usinagem 2,5D cria fundos planos e paredes em profundidades determinadas. A usinagem 3D acompanha superfícies curvas, variando a profundidade durante o corte. Ambas podem usar a mesma máquina de 3 eixos. Eixos rotativos adicionais dão acesso a mais lados; muitas peças precisam apenas ser viradas e referenciadas novamente.
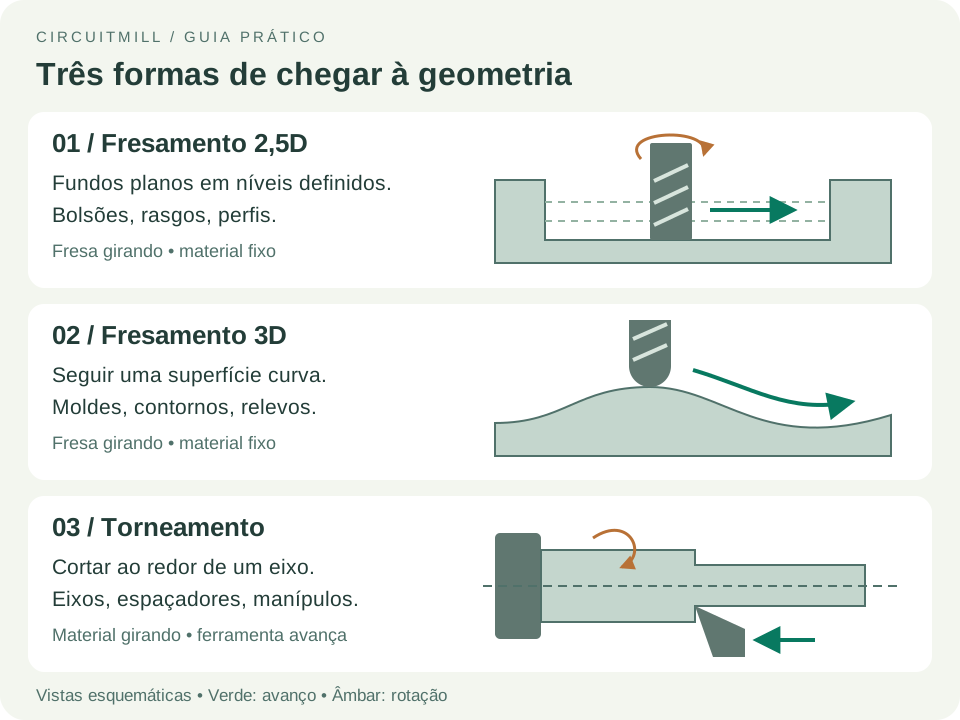
Para o primeiro projeto, escolha uma placa plana com um bolsão raso e furos passantes. Cera usinável serve para praticar; acetal serve para muitas peças plásticas funcionais; alumínio 6061 serve para peças metálicas quando a máquina permite. Escolha o material considerando carga, temperatura e ambiente da peça, além da capacidade da máquina.
2. Torne o modelo usinável
Comece com um modelo sólido em CAD, o projeto assistido por computador. Mantenha o formato nativo se CAD e CAM estiverem no mesmo programa, ou exporte STEP para geometria sólida. STL é uma malha de triângulos: use somente se o CAM oferecer suporte e com resolução suficiente para preservar curvas. Confira unidades e dimensões após importar.
- Deixe espaço para uma fresa redonda. Cantos verticais internos mantêm um raio. Uma fresa de 6 mm não faz um canto com raio menor que 3 mm; um raio de projeto um pouco maior deixa espaço para a mudança de direção. Use alívios, conhecidos como dogbones, quando precisar encaixar uma peça com cantos retos.
- Mantenha os detalhes acessíveis. Bolsões estreitos e profundos exigem ferramentas longas e flexíveis. Rebaixos inacessíveis por cima exigem outro posicionamento ou ferramentas especiais.
- Preveja uma área de fixação. Deixe material extra para morsa, grampos ou abas. Planeje como a peça ficará presa no último corte.
- Especifique os encaixes. Inclua um desenho com material, dimensões críticas, tolerâncias, posições dos furos e roscas. Tolerância é a variação dimensional permitida; exigências mais apertadas aumentam o trabalho de usinagem e inspeção.
Nosso exemplo é uma placa de montagem de 60 × 40 × 8 mm, com um bolsão de 30 × 20 mm e 2 mm de profundidade, raios internos de 4 mm e quatro furos passantes de 4,5 mm para passagem de parafusos M4. Os centros ficam a 7 mm das bordas externas adjacentes. São dimensões de exemplo, não parâmetros de corte.
3. Escolha ferramentas para cada detalhe
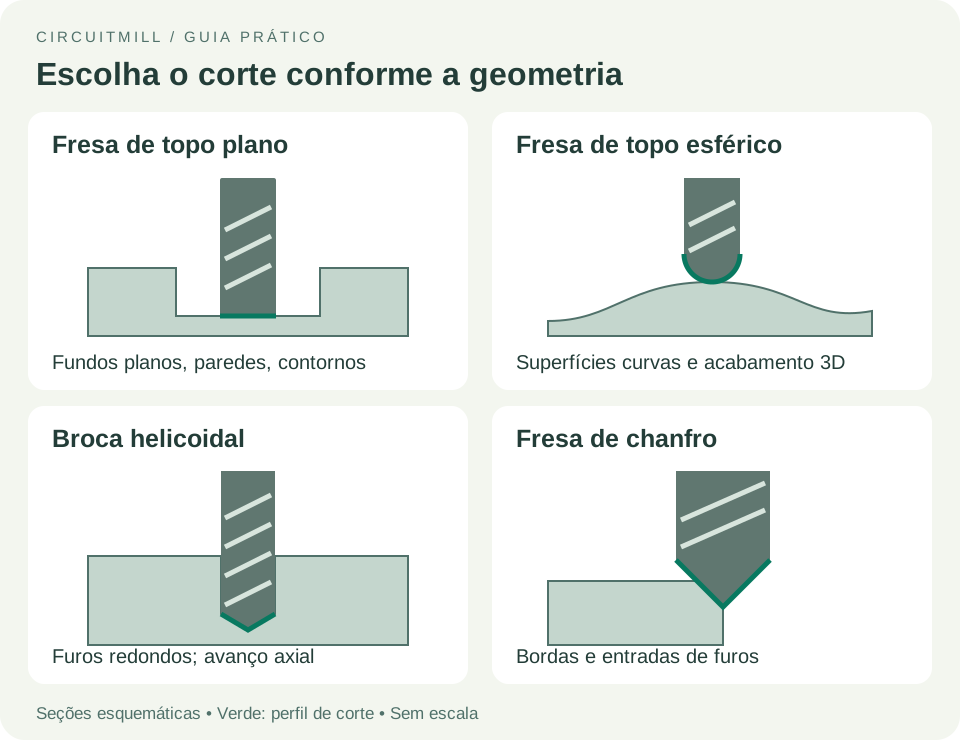
Use uma fresa de topo plano para o bolsão e o perímetro, uma broca helicoidal para os furos e uma fresa de chanfro ou rebarbador manual para remover arestas vivas. Uma fresa de topo esférico é útil em superfícies esculpidas. Uma fresa de facear pode aplanar áreas grandes quando o spindle e a máquina permitem.
Em furos de precisão, a furação pode ser seguida de mandrilamento para corrigir o diâmetro ou alargamento para dar acabamento a um furo preparado com precisão. Um macho ou uma fresa de roscar produz roscas internas; um furo de passagem não tem rosca.
Escolha ferramentas indicadas para o material e com comprimento de corte suficiente. Menos canais de evacuação costumam oferecer mais espaço para cavacos em plástico e alumínio; siga as orientações do fabricante.
O que é uma pinça?
Uma pinça é uma luva com fendas dentro do spindle ou porta-ferramenta que prende a haste, a parte cilíndrica lisa da ferramenta. Ao apertar a porca, a pinça se fecha em torno da haste, mantendo a ferramenta firme e centralizada durante o giro.
A série da pinça deve corresponder ao porta-ferramenta, e sua faixa de aperto, ao diâmetro da haste. Uma fresa com ponta de corte de 1 mm pode ter haste de 3,175 mm (⅛ de polegada): escolha a pinça para essa haste. Prenda a parte lisa, mantenha as superfícies de contato limpas e siga as instruções de profundidade de inserção e aperto. Mantenha o balanço da ferramenta, o comprimento que fica para fora do suporte, tão curto quanto possível para reduzir flexão e vibração.
4. Prepare o CAM e os percursos
CAM, a manufatura assistida por computador, calcula o caminho da ferramenta. Em um programa como Autodesk Fusion, defina material bruto real, modelo, dispositivos de fixação, ferramentas e sistema de coordenadas de trabalho (WCS). Escolha uma origem acessível e localizável fisicamente, como um canto do material ou o centro de um furo, com Z positivo apontando para fora da face superior. Ajuste as alturas de deslocamento para passar acima de grampos e material. A referência de configuração da Autodesk explica esses elementos.
As operações têm funções distintas:
| Operação | O que faz |
|---|---|
| Faceamento | Aplana uma superfície e estabelece uma referência |
| Usinagem de bolsão / desbaste adaptativo | Remove material de uma região fechada; percursos adaptativos controlam o engajamento da fresa |
| Contorno / perfilamento | Segue uma parede ou limite externo |
| Furação | Cria furos; ciclos de pica-pau retraem a broca entre cortes quando a evacuação de cavacos exige |
| Acabamento 3D | Percorre superfícies curvas, geralmente com fresa esférica |
| Chanframento | Chanfra bordas e entradas de furos |
O desbaste remove a maior parte do material deixando um pequeno sobremetal. O acabamento retira esse restante para chegar à dimensão e melhorar a superfície. Use entrada em rampa ou hélice quando apropriado; mergulho vertical exige ferramenta e dados de corte adequados. Uma fresa menor pode remover material residual nos cantos que a maior não alcançou. A visão geral de usinagem da Autodesk descreve desbaste e acabamento.
No fresamento concordante, a peça avança em relação à fresa no mesmo sentido da aresta de corte no contato; no discordante, essa relação se inverte. O concordante é comum em CNCs rígidas com folga controlada, mas use uma estratégia compatível com máquina e fixação.
Ajuste rotação, avanço e profundidade em conjunto
- Rotação do spindle (RPM): velocidade de giro da ferramenta.
- Avanço: velocidade de deslocamento, geralmente em mm/min ou polegadas/min.
- Incremento em profundidade: profundidade adicionada por camada. Passo lateral: distância lateral ou engajamento entre passadas.
- Avanço por dente: avanço por aresta; muito baixo pode causar atrito e superaquecimento, muito alto pode sobrecarregar a ferramenta.
Para uma fresa de topo comum, avanço = RPM × número de dentes × avanço por dente. Por exemplo, 10.000 RPM × 2 dentes × 0,03 mm/dente = 600 mm/min. Isso demonstra a conta, não uma receita para sua máquina. Comece pelos dados do fabricante para material, diâmetro e operação; depois considere rigidez, engajamento e remoção de cavacos. As fórmulas de fresamento da Sandvik definem essas relações.
5. Planeje a fixação antes de cortar
Uma morsa serve para blocos; grampos sobre uma base de sacrifício servem para placas e chapas. Mordentes macios ou pinos de referência ajudam a repetir a posição após virar a peça. A fixação deve resistir às forças sem deformá-la.
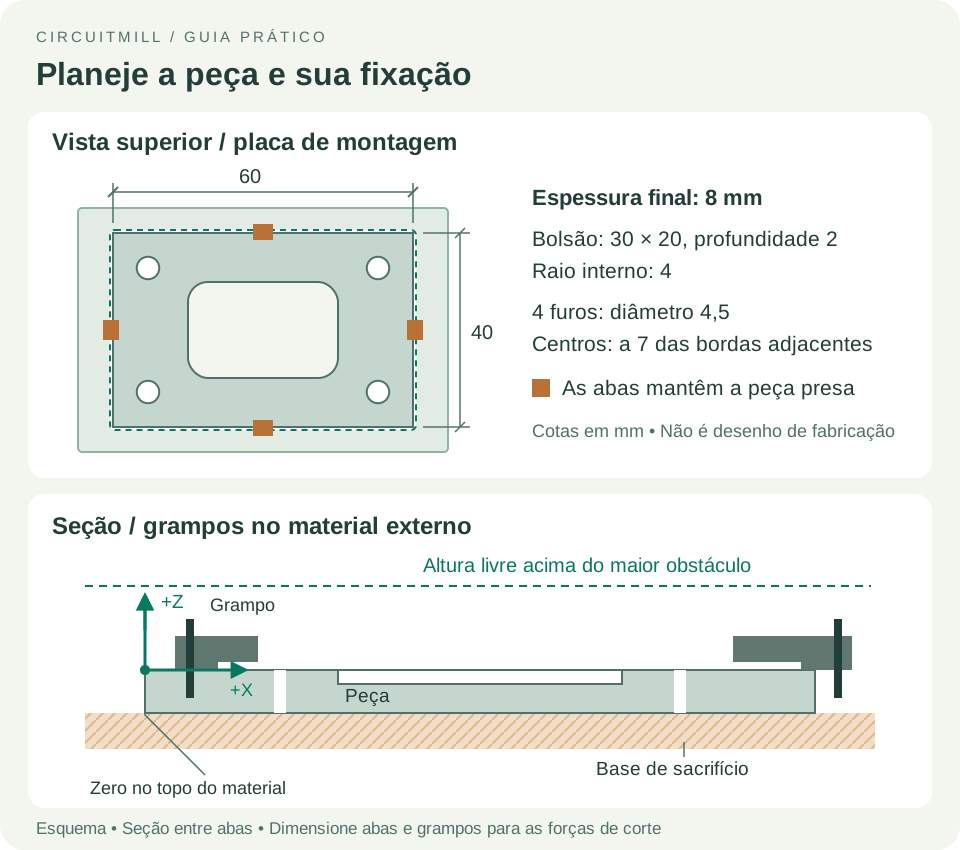
Para a placa do exemplo, uma opção é usar um bruto maior, já plano e com espessura verificada de 8 mm. Prenda o material ao redor à base de sacrifício e mantenha os grampos fora de todos os caminhos da ferramenta e do suporte. Faça furos e bolsão enquanto o material está inteiro; corte o perímetro por último, deixando abas. Permita que a ponta da broca e o corte do perfil entrem na base sem alcançar a mesa da máquina.
Se for necessário usinar a espessura ou a face inferior, comece com material mais espesso e planeje uma segunda fixação. Vire sobre uma referência conhecida, prenda e localize novamente a peça, então faceie até a espessura final. Cada fixação exige uma origem verificada.
6. Simule e gere o programa da máquina
Simule todas as operações em ordem, incluindo a remoção de material. Confira material restante, cortes indevidos, colisões de ferramenta e suporte, distância das fixações, passagem através do material e cursos da máquina, quando disponíveis. A simulação conhece apenas a geometria e os detalhes da máquina que você informou.
Use um pós-processador adequado à máquina e ao controlador para gerar código G. Um arquivo STEP não é um programa de máquina, e o código G não é universalmente intercambiável. Confirme unidades, offset de trabalho, trocas de ferramenta, comandos do spindle e retrações. Em uma máquina com troca manual, siga o procedimento suportado; isso pode exigir programas separados por ferramenta. Transfira o resultado pelo método aceito pelo controlador. O guia de pós-processamento da Autodesk explica a conversão.
7. Prepare a máquina e faça o primeiro corte
Siga o procedimento de operação da máquina e aprenda seus comandos de parada antes de rodar um programa. Use proteção ocular, prenda cabelos e roupas soltas, mantenha as proteções fechadas e use extração de pó ou fluido adequado ao material. Nunca use luvas perto de máquinas em rotação nem retire cavacos durante o movimento. As orientações de segurança da Haas apresentam as precauções essenciais.
- Referencie a máquina, prenda o material e instale a ferramenta correta em um suporte limpo e bem apertado.
- Localize a origem de trabalho com o método de apalpamento ou localização de bordas suportado. O referenciamento define coordenadas de máquina; não localiza o material.
- Ajuste e confira o comprimento da ferramenta / referência Z pelo procedimento do controlador. Verifique novamente após toda troca manual. O offset físico de trabalho deve corresponder ao CAM. O guia de preparação de peças da Haas distingue offsets de peça e ferramenta.
- Valide o programa com os gráficos do controlador e o procedimento do fabricante para execução a seco ou bloco a bloco. Confira movimentos iniciais e folgas com redução dos rápidos, se disponível. Se um corte no ar aprovado modificar offsets, restaure e confira antes de cortar.
- Supervisione o corte. Observe remoção de cavacos, vibração e fixação. Pare se houver movimentos inesperados, ruídos agudos, acúmulo de cavacos ou deslocamento do bruto; identifique a causa antes de retomar.
Para nossa placa: desbaste do bolsão → acabamento do bolsão → furação → contorno com abas → chanfros acessíveis. Acrescente faceamento no início se necessário, considerando o material removido. Mantenha a peça firme durante todo o processo.
8. Dê acabamento, meça e teste a montagem
Depois que todo movimento parar, retire a peça, corte as abas e remova rebarbas das bordas e saídas dos furos. Limpe os cavacos. Compare dimensões gerais, espessura, profundidade do bolsão e posições dos furos com o desenho; paquímetros servem para verificações gerais, enquanto requisitos mais rigorosos exigem micrômetros, calibradores ou instrumentos adequados.
Teste a montagem prevista: os parafusos passam livremente, a peça complementar encaixa e a placa assenta plana? A peça está pronta quando atende às dimensões e à função, não apenas quando o programa termina.
| Problema | Primeiras verificações |
|---|---|
| Dimensão ou posição errada | Unidades, origem de trabalho, diâmetro da fresa, sobremetal restante |
| Vibração ou paredes onduladas | Material solto, balanço excessivo, engajamento de corte |
| Plástico derretido ou cavacos compactados | Ferramenta adequada, afiação, evacuação, equilíbrio rotação/avanço |
| Ajuste ruim dos furos | Rebarbas, batimento da broca, necessidade de mandrilamento ou alargamento |
Guarde juntos CAD, desenho, configuração CAM, lista de ferramentas, parâmetros comprovados e programa final. Registre as medidas para repetir o resultado.
Para uma PCB, veja nosso guia de fresagem com o CircuitMill. O CircuitMill usa dados de fabricação de placas; uma peça mecânica 3D genérica precisa de um CAM que aceite seu modelo sólido e suas operações de usinagem.