Panduan Pemesinan CNC untuk Pemula: Dari Desain 3D hingga Komponen Jadi
Ubah model 3D menjadi komponen yang dapat digunakan: pilih metode pemesinan, siapkan lintasan alat, atur mesin, potong material, dan periksa hasilnya.
CNC berarti computer numerical control, atau kendali numerik komputer. Dalam pemesinan, komputer memandu alat potong untuk membuang material dari bahan awal. Model Anda menggambarkan bentuk akhir; Anda tetap perlu menentukan cara menjepitnya, menjangkau setiap fiturnya, dan memotongnya secara akurat.
Alur kerjanya adalah model CAD → lintasan CAM → G-code khusus mesin → persiapan dan pemotongan → pemeriksaan. Kita akan mengikuti pembuatan pelat dudukan kecil melalui proses tersebut.
1. Pilih proses yang sesuai dengan komponen
| Proses | Bagian yang bergerak | Komponen umum |
|---|---|---|
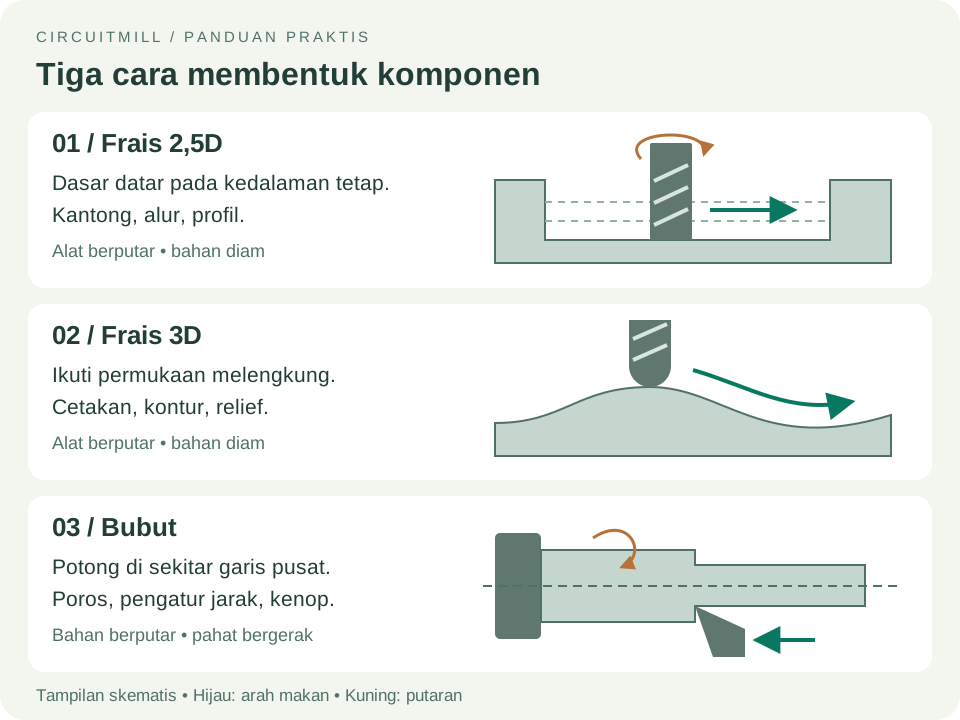
| Pengefraisan | Alat potong berputar bergerak relatif terhadap bahan yang dijepit | Braket, kantong, rumah komponen, cetakan |
| Pemesinan router | Mirip pengefraisaan, sering di atas meja besar | Panel kayu, pelat plastik, papan tanda; aluminium pada mesin yang sesuai |
| Pembubutan | Bahan berputar terhadap alat potong | Poros, pengatur jarak, kenop, komponen bulat berulir |
Pada mesin frais atau router 3 sumbu, X dan Y mencakup bidang meja dan Z mengatur ketinggian. Pemesinan 2,5D membuat dasar datar dan dinding pada kedalaman tertentu. Pemesinan 3D mengikuti permukaan melengkung dengan mengubah kedalaman sepanjang potongan. Keduanya dapat menggunakan mesin 3 sumbu yang sama. Sumbu putar tambahan memberi akses ke lebih banyak sisi; banyak komponen cukup dibalik dan ditentukan ulang posisinya.
Untuk proyek pertama, pilih pelat datar dengan kantong dangkal dan lubang tembus. Lilin untuk pemesinan cocok untuk latihan; asetal cocok untuk banyak komponen plastik fungsional; aluminium 6061 cocok untuk komponen logam jika mesin mampu mengerjakannya. Pilih material berdasarkan beban, suhu, dan lingkungan pemakaian komponen serta kemampuan mesin.
2. Buat model yang dapat dikerjakan mesin
Mulai dengan model solid dalam CAD (desain berbantuan komputer). Pertahankan format asli jika CAD dan CAM berada dalam aplikasi yang sama, atau ekspor STEP untuk geometri solid. STL adalah jaring segitiga: gunakan hanya jika alur kerja CAM mendukungnya, dengan resolusi yang cukup untuk mempertahankan kurva. Periksa satuan dan dimensi keseluruhan setelah impor.
- Sediakan ruang untuk alat potong bulat. Sudut vertikal bagian dalam akan memiliki radius. Alat 6 mm tidak dapat membuat sudut dengan radius kurang dari 3 mm; radius desain yang sedikit lebih besar memberi ruang untuk berbelok. Gunakan ruang bebas tambahan, sering disebut dogbone, jika komponen pasangan bersudut siku harus masuk.
- Pastikan fitur dapat dijangkau. Kantong yang dalam dan sempit membutuhkan alat panjang yang mudah melentur. Bagian bawah yang terhalang memerlukan pengaturan lain atau alat khusus.
- Sediakan bagian untuk dijepit. Sisakan bahan tambahan untuk ragum, penjepit, atau jembatan penahan. Rencanakan cara komponen tetap tertahan selama potongan terakhir.
- Tentukan bagian yang harus pas. Sertakan gambar teknik dengan material, dimensi penting, toleransi, lokasi lubang, dan ulir. Toleransi adalah variasi ukuran yang diizinkan; persyaratan lebih ketat menambah pekerjaan pemesinan dan pemeriksaan.
Contoh kita adalah pelat dudukan 60 × 40 × 8 mm, dengan kantong 30 × 20 mm sedalam 2 mm, radius sudut dalam 4 mm, dan empat lubang tembus 4,5 mm untuk kelonggaran baut M4. Pusat lubang berjarak 7 mm dari tepi luar yang berdekatan. Ini adalah contoh dimensi desain, bukan pengaturan pemotongan.
3. Cocokkan alat dengan fitur
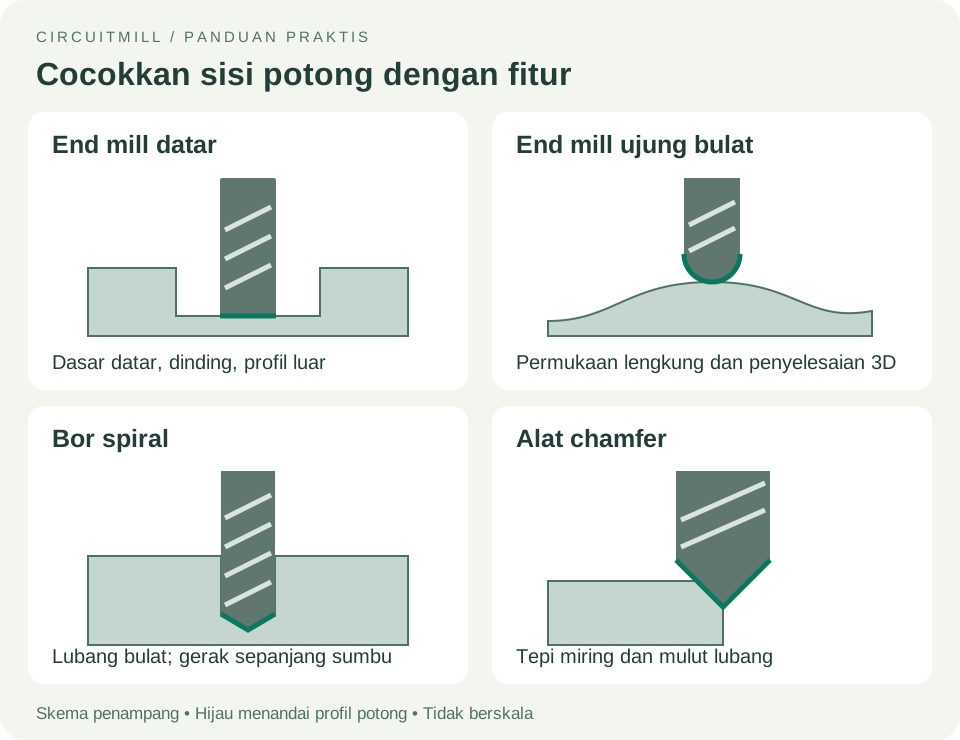
Gunakan end mill datar untuk kantong dan keliling pelat, bor spiral untuk lubang, serta alat chamfer atau alat perapian manual untuk menghilangkan tepi tajam. End mill ujung bulat berguna untuk permukaan berbentuk bebas. Pisau frais muka dapat meratakan permukaan luas jika spindel dan mesin mendukungnya.
Untuk lubang presisi, pengeboran dapat dilanjutkan dengan boring untuk mengoreksi diameter atau reaming untuk menyelesaikan lubang yang sudah disiapkan secara akurat. Tap atau pisau frais ulir menghasilkan ulir dalam; lubang bebas baut tidak memiliki ulir.
Pilih alat yang diperuntukkan bagi material tersebut, dengan panjang potong yang cukup untuk fiturnya. Jumlah alur potong yang lebih sedikit—alur yang membawa serpihan keluar—sering memberi ruang serpihan lebih besar untuk plastik dan aluminium; ikuti panduan penggunaan produsen.
Apa itu kolet?
Kolet adalah selongsong bercelah di dalam spindel atau pemegang alat yang menjepit batang alat potong, yaitu bagian silinder halusnya. Mengencangkan mur kolet menekan selongsong di sekeliling batang, sehingga alat terjepit kuat dan tetap terpusat saat berputar.
Cocokkan seri kolet dengan pemegang dan rentang penjepitannya dengan diameter batang. Misalnya, alat dengan ujung potong 1 mm dapat memiliki batang 3,175 mm (⅛ inci): pilih kolet untuk batang tersebut. Jepit bagian batang yang halus, jaga permukaan kontak tetap bersih, dan ikuti petunjuk kedalaman pemasukan serta pengencangan pemegang. Jaga panjang alat yang menonjol dari pemegang sependek mungkin sesuai kebutuhan pekerjaan untuk mengurangi lenturan dan getaran.
4. Siapkan pengaturan CAM dan lintasan alat
CAM—manufaktur berbantuan komputer—menghitung jalur alat potong. Dalam perangkat lunak CAM seperti Autodesk Fusion, tentukan bahan sebenarnya, model, penjepit, alat, dan sistem koordinat kerja (WCS). Pilih titik asal yang mudah dijangkau dan ditemukan secara fisik, seperti sudut bahan atau pusat lubang, dengan Z positif menjauhi permukaan atas. Tetapkan ketinggian gerak agar melewati penjepit dan bahan. Referensi pengaturan Autodesk menjelaskan unsur pengaturan ini.
Operasi umum memiliki fungsi berbeda:
| Operasi | Hasilnya |
|---|---|
| Frais muka | Meratakan permukaan dan membentuk referensi |
| Pembuatan kantong / pembersihan adaptif | Membuang material dalam area tertutup; lintasan adaptif mengatur keterlibatan alat |
| Pembuatan kontur / profil | Mengikuti dinding atau batas luar |
| Pengeboran | Membuat lubang; siklus bor bertahap menarik alat di antara potongan jika pembuangan serpihan memerlukannya |
| Penyelesaian 3D | Menyapu permukaan melengkung, sering dengan ujung bulat |
| Pembuatan chamfer | Memiringkan tepi dan mulut lubang |
Pemotongan kasar membuang sebagian besar material sambil menyisakan sedikit bahan. Pemotongan akhir membuang sisa tersebut untuk mencapai ukuran dan memperbaiki permukaan. Gunakan gerakan masuk miring atau heliks jika sesuai; tusukan lurus memerlukan alat dan data potong yang cocok. Alat yang lebih kecil dapat mengerjakan sisa material di sudut yang tidak terjangkau alat besar. Ikhtisar pemesinan Autodesk menjelaskan strategi pemotongan kasar dan akhir.
Pada frais searah (climb milling), benda kerja bergerak relatif terhadap alat searah dengan gerakan sisi potong pada titik kontak; frais konvensional membalik hubungan tersebut. Frais searah umum pada mesin CNC kaku dengan kelonggaran balik terkendali, tetapi gunakan strategi yang didukung mesin dan penjepitan Anda.
Atur kecepatan, laju makan, dan kedalaman bersama-sama
- Kecepatan spindel (RPM): seberapa cepat alat berputar.
- Laju makan: seberapa cepat alat maju, biasanya dalam mm/min atau inci/min.
- Penurunan bertahap (stepdown): tambahan kedalaman per lapisan. Jarak antar lintasan (stepover): jarak atau keterlibatan menyamping di antara lintasan.
- Beban serpihan: laju makan per gigi potong; terlalu kecil dapat menggesek dan memanaskan, terlalu besar dapat membebani alat secara berlebihan.
Untuk end mill umum, laju makan = RPM × jumlah alur potong × beban serpihan. Sebagai ilustrasi, 10.000 RPM × 2 alur × 0,03 mm/gigi = 600 mm/min. Ini menunjukkan perhitungannya, bukan resep untuk mesin Anda. Mulai dari data pembuat alat untuk material, diameter, dan operasi Anda, lalu pertimbangkan kekakuan, keterlibatan potong, dan pembuangan serpihan. Rumus pengefraisaan Sandvik mendefinisikan hubungan ini.
5. Rencanakan penjepitan sebelum memotong
Ragum cocok untuk balok; penjepit pada papan alas korban (spoilboard) cocok untuk pelat dan lembaran. Rahang lunak atau pin penentu posisi membantu mengulangi posisi setelah pembalikan. Penjepitan harus menahan gaya potong tanpa membengkokkan komponen.
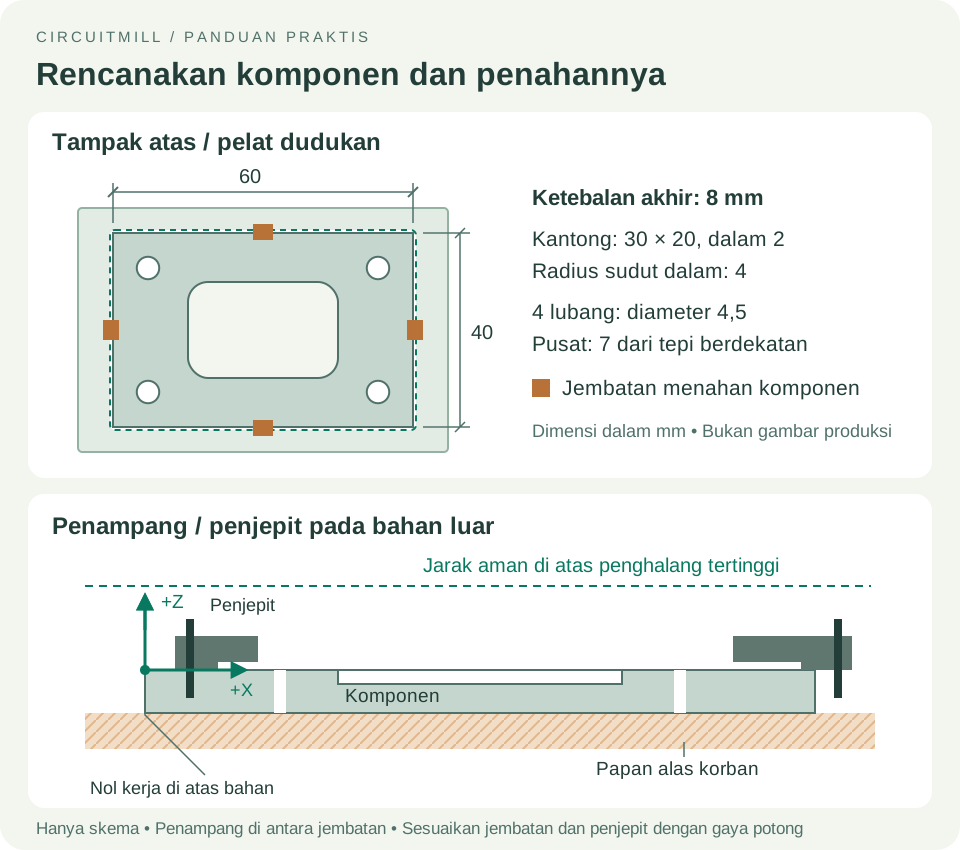
Untuk pelat contoh, salah satu pendekatannya adalah bahan awal lebih besar dengan ketebalan 8 mm yang sudah rata dan diperiksa. Jepit material di sekelilingnya ke papan alas dan tempatkan penjepit di luar seluruh lintasan alat serta pemegangnya. Bor dan buat kantong selagi bahan masih utuh; potong keliling terakhir dengan menyisakan jembatan. Beri ruang agar ujung bor dan pemotongan profil menembus ke papan alas tanpa mencapai meja mesin.
Jika ketebalan atau permukaan bawah perlu dikerjakan, mulai dengan bahan lebih tebal dan rencanakan pengaturan kedua. Balik pada referensi yang diketahui, jepit dan tentukan ulang posisi komponen, lalu frais muka hingga ketebalan akhir. Setiap pengaturan memerlukan titik asalnya sendiri yang telah diperiksa.
6. Simulasikan, lalu buat program mesin
Simulasikan semua operasi secara berurutan, termasuk pembuangan material. Periksa sisa material, potongan berlebih, tabrakan alat dan pemegang, jarak aman penjepit, kedalaman tembus, serta rentang gerak mesin jika didukung. Simulasi hanya mengetahui geometri dan detail mesin yang Anda berikan.
Gunakan postprocessor yang sesuai dengan mesin dan pengontrol untuk membuat G-code. File STEP bukan program mesin, dan G-code tidak selalu dapat dipertukarkan antar mesin. Konfirmasikan satuan, offset kerja, pergantian alat, perintah spindel, dan perilaku penarikan. Untuk mesin dengan pergantian alat manual, ikuti alur yang didukung; ini mungkin berarti program terpisah per alat. Pindahkan keluaran dengan metode yang didukung pengontrol. Panduan postprocessing Autodesk menjelaskan konversi ini.
7. Siapkan mesin dan lakukan potongan pertama
Ikuti prosedur pengoperasian mesin dan pahami kontrol penghentiannya sebelum menjalankan program. Kenakan pelindung mata, amankan rambut dan pakaian longgar, tutup pelindung mesin, serta gunakan pengisap debu atau cairan pendingin yang sesuai dengan material. Jangan memakai sarung tangan di dekat mesin berputar atau membersihkan serpihan saat mesin bergerak. Panduan keselamatan Haas membahas tindakan pencegahan utama.
- Lakukan homing mesin, jepit bahan, dan pasang alat yang benar pada pemegang yang bersih serta dikencangkan dengan benar.
- Temukan titik asal kerja dengan metode probe atau pencarian tepi yang didukung mesin. Homing menetapkan koordinat mesin; tidak menentukan lokasi bahan Anda.
- Tetapkan dan periksa panjang alat / referensi Z menggunakan prosedur pengontrol. Periksa ulang setelah setiap pergantian alat manual. Offset kerja fisik harus sesuai dengan CAM. Panduan penyiapan komponen Haas membedakan offset kerja dan alat.
- Uji program dengan tampilan grafis pengontrol dan prosedur uji tanpa pemotongan atau per blok dari produsen. Periksa gerakan awal dan jarak aman dengan pengurangan kecepatan gerak cepat jika didukung. Jika uji potong di udara yang disetujui mengubah offset, pulihkan dan periksa kembali sebelum memotong.
- Awasi pemotongan. Pantau pembuangan serpihan, getaran, dan penjepitan. Hentikan jika ada gerakan tak terduga, bunyi melengking, penumpukan serpihan, atau bahan bergeser; cari penyebabnya sebelum melanjutkan.
Untuk pelat kita: potong kasar kantong → selesaikan kantong → bor lubang → potong profil dengan jembatan → buat chamfer pada tepi yang terjangkau. Tambahkan frais muka di awal jika diperlukan, dengan memperhitungkan material yang dibuang. Jaga komponen tetap terjepit kuat sepanjang proses.
8. Selesaikan, ukur, dan coba rakit
Setelah gerakan berhenti, lepaskan komponen, potong jembatan, dan rapikan geram pada tepi serta keluaran lubang. Bersihkan serpihan. Ukur dimensi keseluruhan, ketebalan, kedalaman kantong, dan posisi lubang terhadap gambar; jangka sorong cocok untuk pemeriksaan umum, sedangkan persyaratan lebih ketat memerlukan mikrometer, alat ukur batas, atau alat pemeriksaan lain yang sesuai.
Coba perakitan yang dimaksud: apakah baut dapat lewat dengan bebas, apakah komponen pasangan duduk dengan benar, dan apakah pelat rata? Komponen selesai ketika dimensi serta fungsinya terpenuhi, bukan hanya saat program berakhir.
| Masalah | Hal pertama yang diperiksa |
|---|---|
| Ukuran atau posisi salah | Satuan, titik asal kerja, diameter alat, sisa material untuk pemotongan akhir |
| Getaran atau dinding bergelombang | Bahan longgar, alat terlalu menonjol, keterlibatan potong |
| Plastik meleleh atau serpihan memadat | Kesesuaian alat, ketajaman, pembuangan serpihan, keseimbangan kecepatan dan laju makan |
| Lubang tidak pas | Geram, oleng bor, kebutuhan operasi boring atau reaming |
Simpan CAD, gambar teknik, pengaturan CAM, daftar alat, parameter potong yang sudah terbukti, dan program akhir bersama-sama. Catat hasil pengukuran agar komponen berikutnya dapat dibuat dengan hasil yang konsisten.
Untuk proyek PCB, lihat panduan pengefraisaan PCB dengan CircuitMill. Alur kerja PCB CircuitMill menggunakan data fabrikasi papan; komponen mekanis 3D umum membutuhkan alur CAM yang mendukung model solid dan operasi pemesinannya.